

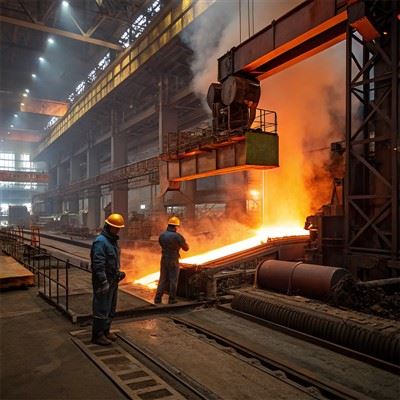
Het werkingsproces van de hotrolling -machine kan worden onderverdeeld in de volgende stappen, waarbij de belangrijkste punten van de werkingspunten en de principes van procesbesturing worden gecombineerd:
1. Pre - bewerking Voorbereiding
Apparatuurinspectie: bevestig de positie van de rollen, de uitlijning van de rol opening, controleer het hydraulische systeem, koelbuizen en smeerstatus en maak de geleiderapparaten en rollen van het spoor van puin schoon.
De verwerking van grondstof: controleer of de stalen billet/stalen spoel defecten heeft zoals kromtrekken of krassen, gebruik foutendetectiehulpmiddelen om het oppervlak van de rollen te inspecteren en ervoor te zorgen dat het verschil met diameter van de werkrollen kleiner is dan of gelijk aan 1 mm en het hardheidsverschil is kleiner dan of gelijk aan 3.
Verwarmingsregeling: Verhit de stalen billet op 1100 - 1200 graden (de vereiste temperatuur voor hete rollen), gebruik hogedrukwaterpistolen om de oppervlakteoxidelaag te verwijderen om de kwaliteit van het rollen te waarborgen.
2. Rolproces
Parameterinstelling: Volg het principe van "Eerste breed dan smal", stel de initiële rollende kracht in op 10-50 ton en verhoog deze geleidelijk naar de doelwaarde.
Roller -aanpassing:
Plaatvormregeling: verhoog de druk op de zijkant met grotere kromtrekken, verhoog de buigkracht voor bilaterale kromtrekken en verminder de buigkracht voor middelste kromtrekken.
Laatste rolpodium: door herhaalde extrusie met meer dan 6 rollen, laat de stalen strip de doeldikte bereiken.
Temperatuurbeheer: het warme rollen moet binnen 1 minuut worden voltooid om het falen van koud rollen te voorkomen als gevolg van het koelen van het ijzeren materiaal.
3. Afwerking en onderhoud
De verwerking van afgewerkte product: de Hot - Rolle Steel Strip wordt in een stalen spoel gerold door de schijf te roteren en naar het koelgebied te worden verzonden.
Onderhoud van apparatuur: de rolveranderingscyclus is ongeveer 2500 ton (voor de middelste rol), na het veranderen van rollen moet de rol gap opnieuw worden gekalibreerd en is een testrun vereist.
4. Veiligheidsvoorschriften
Draag warmte - resistente handschoenen, bril en anti - botsingsschoenen en kruist het lopende rollerspoor niet.
Snijd in geval van nood onmiddellijk de voeding af en gebruik de noodstopknop. OPMERKINGEN: De werking van de hotrol -machine moet de regeling van de temperatuur en de tijd strikt volgen. De start - UP -methoden voor koude en hete toestanden zijn verschillend (stoomturbines moeten bijvoorbeeld onderscheid maken tussen koude en warmstatus opstartprocedures).


